


Cara Mengurangkan Masa Kitaran Pengacuan Suntikan Tanpa Mengorbankan Kualiti
Dalam pengacuan suntikan, masa kitaran mempunyai pengaruh langsung ke atas kecekapan pengeluaran dan kos pembuatan. Kitaran yang lebih pendek boleh membenarkan lebih banyak bahagian dihasilkan dalam tempoh operasi yang sama, dengan syarat itukualiti produk dan kestabilan proses dikekalkan.
Walau bagaimanapun, mengurangkan masa kitaran tidak hanya bermakna meningkatkan kelajuan suntikan atau memendekkan peringkat penyejukan. Pelarasan agresif boleh menyebabkan pengisian yang tidak lengkap, ubah bentuk, variasi dimensi, kualiti permukaan yang lemah atau kecacatan pengacuan yang lain.
Pendekatan yang lebih dipercayai ialah memahami setiap peringkat kitaran pengacuan, mengenal pasti faktor sebenar yang memakan masa, dan membuat pelarasan terkawal berdasarkan kualiti bahagian dan data proses.
Artikel ini menerangkan komponen utama masa kitaran pengacuan suntikan dan cara praktikal untuk meningkatkan kecekapan pengeluaran tanpa mengorbankan kualiti.
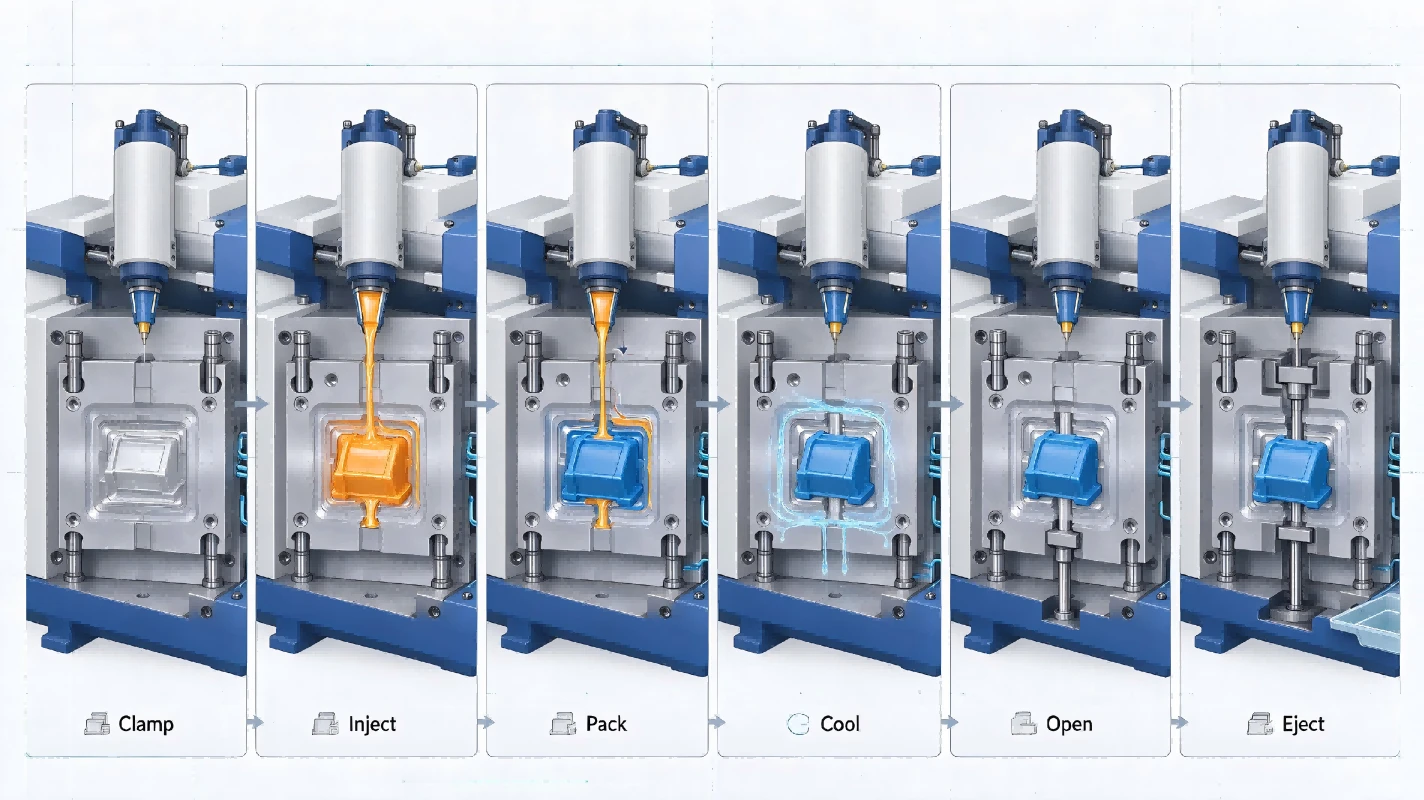
1. Fahami Peringkat Utama Kitaran Pengacuan Suntikan
Kitaran pengacuan suntikan terdiri daripada beberapa peringkat. Urutan dan tempoh yang tepat bergantung pada mesin, acuan, bahan dan reka bentuk bahagian.
|
pentas |
Penerangan |
|---|---|
|
Penutup acuan |
Acuan ditutup dan sistem pengapit menggunakan daya yang diperlukan. |
|
Suntikan |
Plastik cair disuntik ke dalam rongga acuan. |
|
Pembungkusan dan pegangan |
Tekanan tambahan dikenakan untuk mengimbangi pengecutan bahan semasa penyejukan awal. |
|
Menyejukkan |
Plastik itu cukup kukuh untuk dikeluarkan. |
|
Pembukaan acuan |
Acuan dibuka untuk melepaskan bahagian yang dibentuk. |
|
Ejection |
Pin ejector atau mekanisme lain melepaskan bahagian dari acuan. |
Masa kitaran ialah jumlah masa yang diperlukan untuk menyelesaikan satu kitaran pengacuan. Sesetengah pergerakan mesin dan aktiviti penyediaan mungkin bertindih, jadi kitaran sebenar harus dinilai menggunakan rekod proses mesin dan bukannya dengan hanya menambah anggaran masa peringkat.
2. Optimumkan Masa Penyejukan Berdasarkan Keperluan Bahagian Sebenar
Penyejukan selalunya merupakan bahagian utama kitaran pengacuan suntikan. Bahagian itu perlu mencapai suhu dan kekakuan yang sesuai sebelum ia boleh dikeluarkan tanpa ubah bentuk yang tidak boleh diterima.
Walau bagaimanapun, mengurangkan masa penyejukan terlalu agresif boleh menyebabkan:
- Warpage selepas lontar.
- Ubah bentuk di sekitar kawasan nipis atau tidak disokong.
- Tanda ejector atau kerosakan permukaan.
- Ketidakstabilan dimensi.
- Bahagian yang sukar dikendalikan serta-merta selepas dibentuk.
Untuk meningkatkan kecekapan penyejukan, semak faktor berikut:
- Keadaan saluran penyejukan dan susun atur.
- Suhu air penyejuk.
- Kadar aliran sederhana penyejukan.
- Pengagihan suhu acuan.
- Bahagian ketebalan dinding dan geometri.
- Suhu bahagian sebenar dan ubah bentuk selepas lonjakan.
Matlamatnya adalah untuk tidak menggunakan masa penyejukan serendah mungkin. Ia adalah untuk mencapai penyejukan seragam yang mencukupi dan munasabah supaya bahagian boleh dilepaskan secara konsisten.
Di mana prestasi penyejukan adalah had utama, sistem penyejukan acuan dan pengagihan suhu harus dinilai sebelum menukar tetapan mesin.

3. Semakan Suntikan dan Masa Pegangan
Tetapan suntikan dan pegangan juga menjejaskan jumlah kitaran dan kualiti bahagian akhir.
Masa suntikan bergantung pada faktor seperti isipadu bahagian, panjang aliran, kelikatan bahan, reka bentuk pintu dan prestasi mesin. Meningkatkan kelajuan suntikan mungkin mengurangkan masa pengisian dalam sesetengah kes, tetapi kelajuan yang berlebihan boleh menimbulkan masalah lain, termasuk kesan terbakar, pancutan atau tegasan berkaitan ricih yang lebih tinggi.
Masa penahanan hendaklah cukup lama untuk mengimbangi pengecutan manakala pintu masuk kekal mampu menghantar tekanan ke dalam rongga.
Jika masa penahanan terlalu lama, ia mungkin memanjangkan kitaran tanpa memberikan peningkatan bermakna dalam kualiti bahagian.
Cara praktikal untuk menilai masa pegangan adalah dengan menjalankan kajian kedap pintu terkawal, seperti membandingkan berat bahagian pada masa pegangan yang berbeza. Tetapan yang sesuai harus disahkan melalui kestabilan berat bahagian, pemeriksaan dimensi, dan pemeriksaan penampilan.
Jangan pendekkan masa suntikan atau penahanan hanya berdasarkan paparan kitaran mesin. Sahkan bahawa bahagian yang dibentuk terus memenuhi spesifikasi yang diperlukan.
4. Periksa Pergerakan Membuka, Menutup, dan Melenting Acuan
Masa pergerakan mesin adalah satu lagi kawasan yang mungkin menawarkan peluang untuk penambahbaikan kitaran.
Semak sama ada:
- Kelajuan pembukaan dan penutupan acuan adalah sesuai untuk acuan.
- Acuan dibuka hanya sejauh yang diperlukan untuk penyingkiran bahagian yang selamat.
- Jarak lontar adalah sesuai untuk komponen.
- Pergerakan ejector lancar dan boleh diulang.
- Bahagian boleh ditanggalkan tanpa melekat atau rosak.
- Penyingkiran bahagian automatik, jika digunakan, disegerakkan dengan kitaran mesin.
Keselamatan mesti tetap diutamakan. Daya pengapit, perlindungan acuan, jarak bukaan, dan tetapan lontar tidak boleh dikurangkan atau dipintas semata-mata untuk menjimatkan masa.
Urutan pergerakan acuan yang stabil dan boleh berulang adalah lebih berharga daripada tetapan yang lebih pantas yang meningkatkan risiko kerosakan acuan atau gangguan pengeluaran.
5. Kekalkan Acuan untuk Mengelakkan Masa Henti yang Tidak Dirancang
Keadaan acuan boleh menjejaskan masa kitaran dan kestabilan pengeluaran.
Bolong kotor, komponen haus, sistem ejektor yang rosak dan saluran penyejukan yang tersekat boleh menyebabkan gangguan proses atau memerlukan pengendali membuat pelarasan berulang.
Penyelenggaraan acuan tetap harus termasuk:
- Memeriksa dan membersihkan bolong.
- Memeriksa pin ejektor dan mekanisme pemulangan.
- Menyemak slaid, pin panduan dan komponen bergerak.
- Memeriksa permukaan perpisahan.
- Memeriksa saluran penyejuk sama ada tersumbat atau bocor.
- Mengesahkan bahawa pergerakan acuan kekal lancar.
Penyelenggaraan tidak selalu memendekkan masa kitaran yang diprogramkan secara langsung. Nilainya juga adalah dalam mengurangkan masa henti yang tidak dirancang, ketidakstabilan proses, dan masalah kualiti yang berulang.
6. Gunakan Keadaan Pengendalian dan Pemprosesan Bahan yang Betul
Pengendalian bahan adalah penting untuk pengacuan suntikan yang stabil.
Sesetengah resin plastik, termasuk banyak gred PC, PA, dan PET, memerlukan pengeringan sebelum diproses. Keadaan pengeringan yang tidak betul atau pengendalian bahan yang tidak konsisten boleh menjejaskan tingkah laku pemprosesan dan kualiti bahagian akhir.
Sebelum melaraskan masa kitaran, sahkan:
- Gred resin yang betul sedang digunakan.
- Pengeringan bahan mengikut cadangan pembekal.
- Penggunaan rerind, jika dibenarkan, dikawal.
- Pencemaran bahan dicegah.
- Suhu pemprosesan berada dalam julat yang disyorkan.
- Perubahan material didokumenkan dan dinilai.
Mengurangkan masa pengeringan atau menukar suhu pemprosesan tanpa mengambil kira keperluan resin boleh menimbulkan masalah kualiti yang melebihi penjimatan masa.
7. Pantau Data Pengeluaran Sebelum Membuat Perubahan
Pengoptimuman masa kitaran harus berdasarkan data pengeluaran sebenar dan bukannya tekaan.
Maklumat berguna termasuk:
|
Data |
Mengapa Ia Penting |
|---|---|
|
Jumlah masa kitaran |
Menunjukkan kitaran pengeluaran keseluruhan |
|
Masa penyejukan |
Membantu mengenal pasti kekangan berkaitan penyejukan |
|
Masa suntikan dan pegangan |
Menunjukkan tempoh pengisian dan pembungkusan |
|
Berat bahagian |
Membantu memantau konsistensi pengisian dan pembungkusan |
|
Dimensi kritikal |
Mengesahkan kestabilan dimensi |
|
Kadar lusuh dan kecacatan |
Menunjukkan sama ada pelarasan menjejaskan kualiti |
|
Masa mati mesin |
Mengenal pasti gangguan di luar kitaran yang diprogramkan |
Kaedah penambahbaikan yang berguna ialah merekodkan proses asal, menukar satu parameter pada satu masa dan membandingkan hasilnya. Ini memudahkan untuk mengenal pasti pelarasan mana yang menghasilkan peningkatan sebenar.
Untuk bahagian kritikal, proses yang disemak hendaklah disemak sepanjang tempoh pengeluaran yang mencukupi dan bukannya diluluskan berdasarkan hanya satu atau dua sampel.

8. Kesilapan Biasa Apabila Cuba Mengurangkan Masa Kitaran
|
Kesilapan biasa |
Kemungkinan akibat |
Pendekatan yang lebih baik |
|---|---|---|
|
Mengurangkan masa penyejukan terlalu banyak |
Kerosakan warpage atau lontar |
Sahkan suhu dan kestabilan bahagian |
|
Meningkatkan kelajuan suntikan tanpa semakan |
Tanda terbakar atau kecacatan pengisian |
Menilai tingkah laku aliran dan had proses |
|
Memendekkan masa pegangan secara berlebihan |
Tanda sinki atau variasi dimensi |
Sahkan pengedap pintu dan kestabilan berat bahagian |
|
Mengurangkan jarak bukaan acuan terlalu jauh |
Gangguan semasa penyingkiran bahagian |
Kekalkan pelepasan selamat |
|
Mengabaikan penyelenggaraan acuan |
Masa henti dan pengeluaran tidak stabil |
Ikuti jadual penyelenggaraan pencegahan |
|
Menukar beberapa tetapan sekaligus |
Penyelesaian masalah yang sukar |
Buat pelarasan terkawal dan didokumenkan |
Masa kitaran yang terbaik tidak semestinya kitaran yang sesingkat mungkin. Ia adalah kitaran stabil terpendek yang secara konsisten menghasilkan bahagian yang memenuhi spesifikasi yang diperlukan.
9. Pendekatan Praktikal untuk Penambahbaikan Masa Kitaran
Proses penambahbaikan yang sistematik boleh disusun kepada lima langkah:
Rekod kitaran semasa: Dokumenkan tetapan mesin, masa kitaran dan hasil kualiti.
Kenal pasti kekangan utama: Tentukan sama ada penyejukan, pengisian, penahanan, pergerakan mesin atau masa henti mengehadkan output.
Buat pelarasan terkawal: Tukar satu faktor yang berkaitan pada satu masa.
Periksa keputusan: Periksa dimensi, rupa, berat bahagian dan prestasi lontar.
Sahkan kebolehulangan: Sahkan tetapan yang disemak sepanjang pengeluaran yang sesuai dan dokumenkan proses yang diluluskan.
Kaedah ini membantu menghalang penambahbaikan kitaran jangka pendek daripada mewujudkan masalah kualiti atau penyelenggaraan jangka panjang.
Bagaimana PLASTIK JIEJIN Mendekati Pengeluaran Pengacuan Suntikan
JIEJIN PLASTIC menyediakan pengacuan suntikan plastik, pembuatan bahagian plastik tersuai dan perkhidmatan percetakan 3D.
Untuk projek pengacuan suntikan, kecekapan pengeluaran perlu dipertimbangkan bersama spesifikasi produk, keadaan acuan, keperluan bahan dan jangkaan kualiti. Proses yang sesuai harus bertujuan untuk bahagian yang konsisten dan pengeluaran yang stabil dan bukannya sekadar kitaran mesin terpendek.
Jika anda sedang membangunkan komponen plastik tersuai atau menyemak projek acuan sedia ada, kongsi lukisan 3D, maklumat bahan dan keperluan pengeluaran dengan pasukan kami.



Mencari Rakan Kongsi Pengilangan Plastik yang Boleh Dipercayai?
Penyelesaian Pengilangan Tersuai oleh JIEJIN PLASTIC
Pengacuan Suntikan Plastik · Bahagian Plastik Tersuai· Percetakan 3D · Penyelesaian Pembungkusan
Soalan Lazim
S1: Apakah masa kitaran pengacuan suntikan?
-
Ia adalah masa yang diperlukan untuk mesin pengacuan suntikan untuk melengkapkan satu kitaran pengacuan, termasuk penutupan acuan, suntikan, pegangan, penyejukan, pembukaan acuan dan lontar.
S2: Peringkat manakah yang biasanya mengambil masa paling lama?
-
Penyejukan selalunya merupakan bahagian utama kitaran, tetapi masa sebenar bergantung pada bahagian geometri, bahan, reka bentuk acuan dan tetapan proses.
S3: Bolehkah saya mengurangkan masa kitaran dengan mengurangkan masa penyejukan?
-
Berkemungkinan, tetapi masa penyejukan harus dikurangkan hanya selepas mengesahkan bahawa bahagian boleh dikeluarkan tanpa ubah bentuk yang tidak boleh diterima dan masih memenuhi keperluan dimensi dan penampilan.
S4: Adakah suntikan yang lebih pantas sentiasa meningkatkan kecekapan pengeluaran?
-
Tidak. Kelajuan suntikan yang lebih tinggi mungkin memendekkan masa pengisian dalam beberapa kes, tetapi ia juga boleh menyebabkan kecacatan atau ketidakstabilan proses. Kelajuan yang betul bergantung pada bahan, bahagian, acuan dan mesin.
S5: Bagaimanakah saya boleh mengetahui sama ada kitaran yang lebih pendek masih menghasilkan bahagian yang baik?
-
Bandingkan proses yang disemak dengan spesifikasi yang diluluskan. Semak dimensi kritikal, rupa, berat bahagian yang berkaitan, tingkah laku lontar dan kadar kecacatan sepanjang pengeluaran yang sesuai.